VOLVO200 1137701
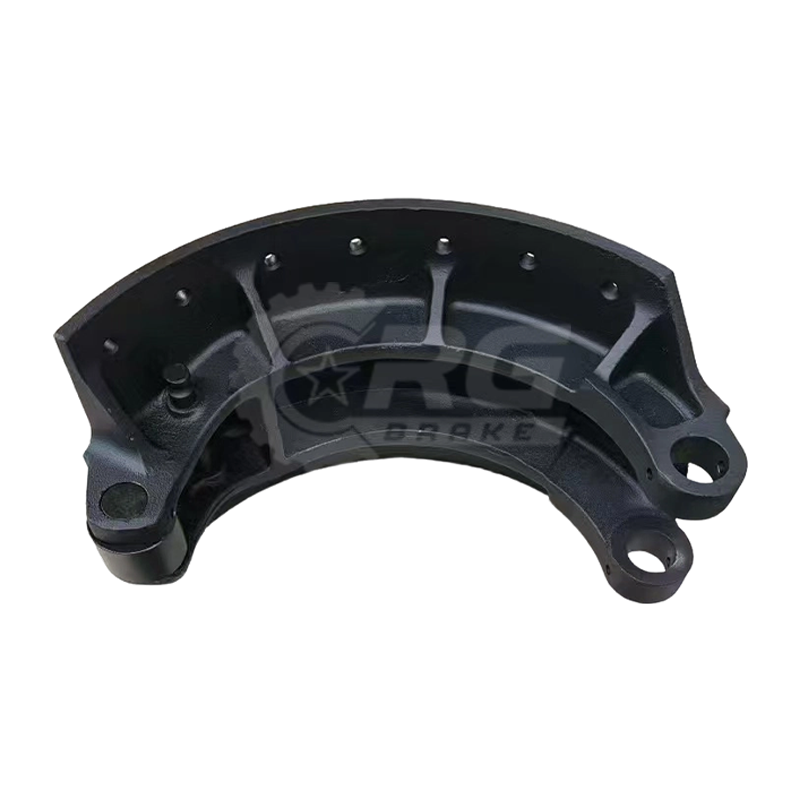
VOLVO200 1137701 Cast bromsbackar, med en dimension på 410×200 mm, är noggrant utformade för att uppfylla de krävande prestanda- och säkerhetskrave...
See Details


Gjutna bromsbackar tillverkas oftast av grått gjutjärn eller segjärn (nodulärt) och valet mellan de två har en direkt effekt på hur skon presterar under upprepade termiska och mekaniska påfrestningar. Gråttjärn innehåller grafit i flingform, vilket ger materialet utmärkt värmeledningsförmåga och naturlig vibrationsdämpning, båda värdefulla egenskaper för en komponent som upprepade gånger absorberar och avleder friktionsvärme vid inbromsning. Men den flingiga grafitstrukturen gör också gråjärnet mer sprött, vilket innebär att det kan spricka vid plötslig stötbelastning eller om skon tappas eller hanteras fel före installationen.
Segjärn, däremot, innehåller grafit i sfäriska knölar snarare än flingor, vilket avbryter sprickutbredningen mycket mer effektivt och ger materialet betydligt högre draghållfasthet och slaghållfasthet. Detta gör segjärn till ett bättre val för tunga applikationer som godståg, gruvutrustning eller tunga kommersiella fordon, där bromsbacken utsätts för högre mekaniska stötbelastningar förutom termisk cykling. Avvägningen är att segjärn vanligtvis kostar mer att producera och kan vara något svårare att bearbeta på grund av dess högre hållfasthet, vilket är ett praktiskt övervägande när en tillverkare citerar stora produktionsvolymer.
Bromsbackar som arbetar i högfrekvent stopp-start-tjänst, som att byta lokomotiv eller lastbilar för gruvdrift, upplever upprepad termisk cykling som kan leda till värmekontroll, ett mönster av fina ytsprickor orsakade av att friktionsytan expanderar och drar ihop sig snabbare än skons kärnmaterial. Att tillsätta små mängder krom eller molybden till järnsammansättningen förbättrar motståndet mot värmekontroll genom att öka materialets högtemperaturhållfasthet och minska termisk utmattning, vilket är anledningen till att specifikationer för krävande bromsapplikationer ofta anger ett specifikt legeringsinnehåll snarare än att lämna sammansättningen till standardinställningar för gråjärn.
Eftersom bromsbackar är säkerhetskritiska komponenter, kan gjutdefekter som kan vara kosmetiskt acceptabla i andra järngjutgods vara diskvalificerande här. Att förstå var dessa defekter har sitt ursprung hjälper köpare att utvärdera en leverantörs kvalitetskontrollprocess snarare än att enbart förlita sig på en slutlig visuell inspektion.
| Defekt | Typisk orsak | Risk om oupptäckt |
| Porositet | Instängd gas eller krympning under stelning | Minskad styrka, potentiell sprickinitiering under belastning |
| Kallt stängt | Två strömmar av smält metall misslyckas med att smälta samman helt | Svag söm som kan separera under termisk stress |
| Inklusioner | Sand eller slagg fångad i smältan | Lokala svaga punkter och ojämnt slitage på friktionsytan |
| Krymphålighet | Otillräcklig matning av smält metall när gjutgodset svalnar | Inre tomrum som kan fortplanta sig till en spricka under cyklisk belastning |
Röntgen- eller ultraljudstestning på provtagningsbasis är det mest tillförlitliga sättet att fånga inre defekter som krymphål och inneslutningar som inte skulle vara synliga från gjutstyckets utsida, eftersom dessa defekter ofta sitter under ytan i de tjockaste delarna av skon där avkylningen är långsammast.
En gjuten bromsback är bara halva monteringen; friktionsfodret förbundet eller mekaniskt fäst vid dess yta är det som faktiskt kommer i kontakt med hjulet eller trumman. Metoden som används för att fästa detta foder har en betydande effekt på hur skon presterar då fodret slits ner under dess livslängd. Nitade foder använder mekaniska fästelement som sitter i försänkta hål i skogjutningen, vilket gör att fodret kan bytas ut oberoende av skokroppen, vilket förlänger skons livslängd över flera foderbyten. Avvägningen är att nithuvuden gradvis blir exponerade när fodret slits, och fortsatt användning förbi denna punkt kan göra att nitarna bryts mot den passande ytan, så nitade foder behöver en definierad slitagegräns som utlöser utbyte innan nitkontakt uppstår.
Bondade foder, som använder ett högtemperaturlim för att fixera friktionsmaterialet direkt på skogjutningen, undviker nitskärningsproblemet helt och kan stödja ett något tjockare användbart foderdjup, eftersom det inte finns något nithuvud som sitter inuti fodermaterialet. Dock beror bindningskvaliteten starkt på ytförberedelsen av gjutgodset innan fodret appliceras; eventuell kvarvarande gjutskala, oxidation eller förorening på bindningsytan kan orsaka att fodret delamineras under värmen och vibrationerna under service, vilket är ett felläge som ofta inte dyker upp förrän skon har använts en tid.
Att blästra gjutytan innan man applicerar ett limmat foder tar bort kvarnskala och skapar en något ruggad profil som förbättrar den adhesiva mekaniska låsningen, vilket är ett steg som inte bör hoppas över även när gjutgodset verkar rent rent, eftersom oxidation som är osynlig för ögat fortfarande kan störa limbindningen. Leverantörer som bläster, avfettar och applicerar en bindningsprimer i en kontrollerad sekvens producerar vanligtvis foder med mer konsekvent bindningsstyrka än de som förlitar sig på en enda blästringspassage utan ett uppföljande avfettningssteg.
Hur en bromsback slits under sin livslängd ger användbar diagnostisk information om huruvida bromssystemet fungerar korrekt, förutom att bara indikera när skon behöver bytas ut. Jämnt slitage över hela kontaktytan indikerar i allmänhet korrekt inriktning mellan skon och trumman eller hjulets slitbana, medan slitage koncentrerat vid ena kanten av skon ofta pekar på felinriktning, en orund trumma eller ojämn fjäderspänning i manövermekanismen. Diagonala eller avsmalnande slitagemönster kan indikera att skon inte sitter i plan mot trumytan, vilket minskar den effektiva bromskontaktytan och kan leda till överhettning koncentrerad till det mindre området som får kontakt.
Köpare som köper gjutna bromsbackar för reglerade applikationer som järnvägs- eller kommersiella transporter behöver vanligtvis verifiera efterlevnaden av erkända teststandarder snarare än att förlita sig på en leverantörs allmänna kvalitetskrav. Hårdhetstestning bekräftar att gjutgodset nådde sin avsedda mikrostruktur, eftersom en sko som är för mjuk kommer att slitas snabbt medan en som är för hård kan bli spröd och benägen att spricka vid stötar. Drag- och slagtester på provgjutgods från varje produktionssats verifierar att legeringssammansättningen och kylningshastigheten gav de mekaniska egenskaperna som specificerades i inköpsordern, snarare än att anta konsistens baserat på enbart legeringsspecifikationen.
Dimensionell verifiering spelar lika stor roll som materialegenskaper, särskilt för krökningen av skons friktionsyta, som måste matcha trumman eller hjulradien tillräckligt nära för att uppnå full kontaktyta. En skogjutning med en radiefelmatchning, även en liten sådan, kommer först i kontakt med trumman endast vid dess kanter, vilket kräver en längre inkörningsperiod innan full kontakt uppnås och ökar slitaget vid kontaktkanterna under den inkörningsperioden. Att begära verifiering av radiemätare som en del av inkommande inspektion, snarare än att enbart förlita sig på visuell jämförelse med en referenssko, fångar detta dimensionsproblem innan skorna installeras och tas i bruk.

VOLVO200 1137701 Cast bromsbackar, med en dimension på 410×200 mm, är noggrant utformade för att uppfylla de krävande prestanda- och säkerhetskrave...
See Details
BENZ180 659 420 0619 Cast bromsbackar, med exakta mått på 410×180 mm, är noggrant konstruerade för att möta de rigorösa kraven från kommersiella oc...
See Details
4707 amerikanska bromsbelägg är konstruerade för att leverera enastående bromsprestanda, speciellt utformade för att klara de rigorösa kraven från ...
See Details
Bromsbacken 4515 American Brake Linings är designad med en standarddimension på 16,5" x 7" som har blivit allmänt erkänd som en optimal storlek för...
See Details
Detta europeiska bromsbelägg från 19032, med dimensioner på 420 mm i längd och 180 mm i bredd, är en premium, högpresterande friktionskomponent nog...
See Details
4515Q A91 3222 S1293 fodrade bromsbackar är en högpresterande bromskomponent noggrant konstruerad för att möta de rigorösa kraven på moderna bromss...
See Details
De 4718Q A3222 J2272 fodrade bromsbackarna är noggrant konstruerade för att erbjuda exceptionell hållbarhet och överlägsen prestanda, speciellt des...
See Details
Dessa 4709ES2 EATON 819707 fodrade bromsbackar med hårdvarusatser mäter 16,5 tum gånger 7 tum, speciellt framtagna för att passa fordon som kräver ...
See Details
4702Q A3222 M2223 fodrade bromsbackar med hårdvarusatser med hårdvarusatser, som mäter 15 tum gånger 4 tum, är noggrant konstruerade för att ge ena...
See Details
BPW NEW Brake Repair Kit representerar en toppmodern, precisionskonstruerad hårdvarulösning speciellt designad för högpresterande underhåll och rep...
See DetailsFå en gratis (anpassad) offert

derek@crgbrake.com
vicky@crgbrake.com

 VÅR produkt
Vad är nyheter
Upphovsrätt © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reserverad
 Kommersiella fordon CRG bromsdelar tillverkare