4515Q
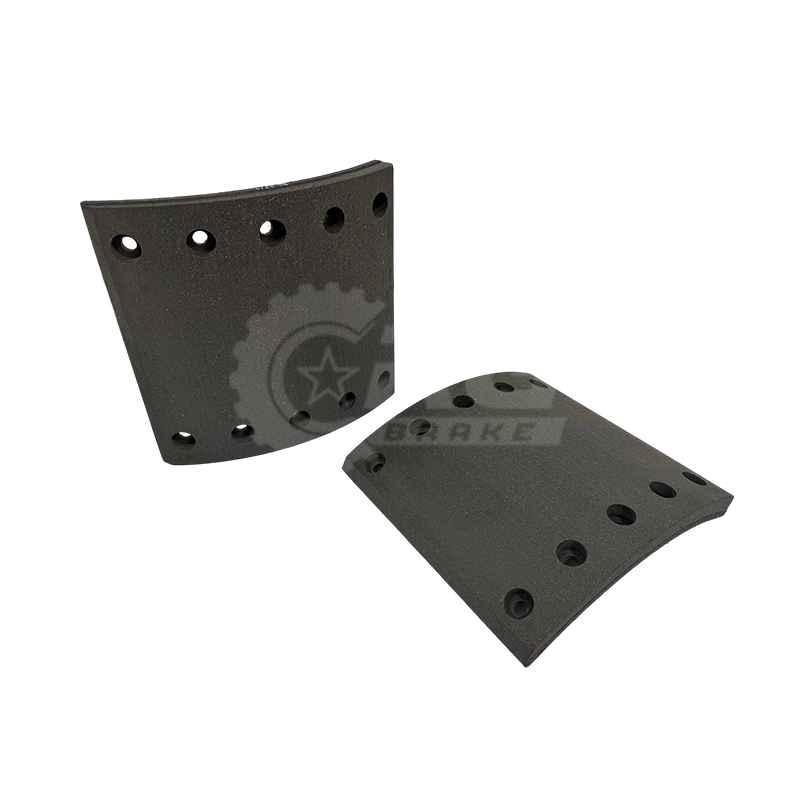
4515Q A91 3222 S1293 American Brake Shoes är en förstklassig, högpresterande ersättningskomponent noggrant konstruerad för användning i tunga broms...
See Details


Bromsbelägg är friktionsmaterialet bundet eller nitat till bromsbackar i trumbromssystem, utformade för att trycka mot den inre ytan av en roterande bromstrumma för att generera friktionskraften som bromsar och stoppar ett fordon. De är det funktionella hjärtat i trumbromssystemet och omvandlar den kinetiska energin hos ett fordon i rörelse till värme genom kontrollerad friktion. Medan skivbromsbelägg får den största uppmärksamheten i diskussioner om moderna passagerarfordon, är bromsbelägg fortfarande den dominerande bromskomponenten i tunga lastbilar, bussar, släpvagnar, jordbruksmaskiner och många kommersiella fordon över hela världen - applikationer där trumbromsar fortsätter att föredras för sina självaktiverande egenskaper, höga termiska massa och motståndskraft mot kontaminering.
När bromspedalen trycks ned tvingar hydraul- eller lufttryck bromsbackarna utåt mot trummans inre yta. Fodermaterialet, som pressas hårt mot den roterande trumman, genererar friktion proportionell mot den applicerade kraften och friktionskoefficienten för fodermassan. Denna friktion bromsar trumman och, i förlängningen, hjulet och fordonet. Hela retardationsenergin absorberas som värme i fodret och trumman - varför de termiska egenskaperna hos fodermaterialet är lika kritiska som dess friktionsegenskaper. Ett foder som fungerar bra vid omgivningstemperatur men bleknar under ihållande bromsvärme är ett allvarligt säkerhetsansvar, särskilt i kommersiella fordonsapplikationer i långa nedförsbackar.
Sammansättningen av bromsbeläggsmaterial bestämmer direkt dess friktionskoefficient, värmetolerans, slitagehastighet, bulleregenskaper och kompatibilitet med olika trummaterial. Under decennierna har bromsbeläggsindustrin gått igenom flera generationer av materialteknologi, driven av både prestandakrav och allt strängare miljö- och hälsobestämmelser. Att förstå skillnaderna mellan dessa materialtyper är avgörande för att kunna fatta välgrundade ersättningsbeslut.
Asbest var det dominerande bromsbeläggsmaterialet under större delen av 1900-talet på grund av dess exceptionella värmebeständighet, stabila friktionsegenskaper och låga kostnader. Asbestfibrer som frigörs under bromsslitage och service är dock ett bevisat cancerframkallande ämne som orsakar mesoteliom och andra allvarliga lungsjukdomar. Bromsbelägg av asbest är nu förbjudna eller strängt begränsade i de flesta länder och bör aldrig användas i någon ny bromsapplikation. Fordon som fortfarande är utrustade med asbestfoder kräver specialisthantering under service för att förhindra fiberutsläpp och exponering.
Organiska foder som inte är asbest ersatte asbestföreningar genom att kombinera fibrer som glas, gummi, kol och Kevlar med organiska bindemedel och friktionsmodifierare. NAO-foder är tystare, skonsammare mot trumytan och genererar mindre damm än halvmetalliska föreningar. Deras primära begränsning är lägre värmetolerans och högre slitage under långvarig tung användning, vilket gör dem bättre lämpade för lättare kommersiella fordon, personbilar och lågintensiva applikationer snarare än höglastade lastbilar och bussplattformar.
Halvmetalliska bromsbelägg innehåller mellan 30 % och 65 % metallinnehåll - vanligtvis stålull, kopparfibrer eller järnpulver - bundna med organiskt eller syntetiskt harts. Detta metallinnehåll förbättrar avsevärt värmeavledningen och utökar driftstemperaturområdet, vilket gör semimetalliska foder väl lämpade för tyngre fordon och bromsapplikationer med hög cykel. Avvägningen är större trumslitage, ökat ljud vid låga temperaturer och högre dammgenerering jämfört med organiska föreningar.
Sintrade bromsbelägg tillverkas genom att komprimera och värmebinda metallpulver - vanligtvis brons, järn eller kopparlegeringar - utan organiska bindemedel. Det resulterande materialet är extremt hållbart, bibehåller konsekventa friktionskoefficienter vid mycket höga temperaturer och är mycket motståndskraftigt mot fukt och föroreningar. Sintrade foder är det föredragna valet för tuffa applikationer inklusive gruvfordon, militär utrustning, rullande järnvägsmateriel och flygplan. Deras höga kostnad och aggressiva slitage på trumytan gör dem olämpliga för vanliga kommersiella fordon och passagerarfordon.
Keramiska fiberförstärkta bromsbelägg representerar den nuvarande gränsen för icke-metallisk foderteknik. De erbjuder utmärkt värmestabilitet, mycket låg dammgenerering, minimalt trumslitage och konsekvent friktionsprestanda över ett brett temperaturområde. Keramiska foder används allt mer i både kommersiella fordon och högpresterande passagerarapplikationer och åtgärdar många av bristerna hos tidigare materialtyper - även om de vanligtvis har en högre enhetskostnad än konventionella organiska eller semimetalliska alternativ.
Att välja bromsbelägg baserat på enbart pris eller märke är ett misstag som kan äventyra både fordonssäkerhet och driftsekonomi. Flera tekniska specifikationer definierar hur ett bromsbelägg faktiskt kommer att fungera under drift, och dessa måste noggrant anpassas till fordonets applikation, viktklass och driftsmiljö.
| Specifikation | Vad det betyder | Varför det spelar roll |
| Friktionskoefficient (μ) | Förhållandet mellan friktionskraft och applicerad kraft | Bestämmer stoppkraften för ett givet bromstryck |
| Friktionskod (SAE J866) | Tvåbokstavskod som indikerar normala och varma friktionsnivåer | Möjliggör standardiserad jämförelse mellan foderprodukter |
| Maximal drifttemperatur | Högsta bibehållna temperatur före blekning eller nedbrytning | Kritisk för bromsar i nedförsbackar, belastade eller högcykelbromsar |
| Slitagehastighet | Materialförlust per enhet bromsenergi | Bestämmer livslängd och bytesintervall |
| Kompressibilitet | Nedböjning under belastning vid specificerade tryck | Påverkar pedalkänsla och bromsresponsegenskaper |
| Skjuvstyrka | Bindstyrka mellan foder och sko | Förhindrar beläggseparering under höga bromsbelastningar |
SAE J866-friktionskoden är ett praktiskt verktyg för att jämföra foder. Den första bokstaven anger den normala kallfriktionskoefficienten och den andra anger varmfriktionskoefficienten efter termisk cykling — båda bokstäverna motsvarar standardiserade intervall från C (mycket låg, under 0,15) till G (mycket hög, över 0,45). En foder kodad "EE" presterar konsekvent vid måttliga friktionsnivåer både kall och varm, medan en kodad "EF" ökar något i friktion när den värms upp - en egenskap som kan vara fördelaktig eller problematisk beroende på applikation.
Slitna bromsbelägg går inte sönder på en gång - de försämras successivt och varningstecknen blir uppenbara i god tid innan belägget går sönder. Att upptäcka dessa tecken tidigt möjliggör planerade byten snarare än räddningstjänst, och ännu viktigare, förhindrar de katastrofala konsekvenserna av foderfel på ett lastat nyttofordon eller i högtrafikerade förhållanden.
Att byta bromsbelägg är en precisionsuppgift som går långt utöver att bara byta ut gammalt friktionsmaterial mot nytt. Tillståndet för hela trumbromsenheten måste bedömas och åtgärdas under byte av belägg för att säkerställa att de nya beläggen fungerar korrekt och uppnår sin angivna livslängd. Att skära hörn vid byte av foder är en falsk ekonomi som leder till för tidigt slitage, dålig prestanda och potentiella säkerhetsfel.
Innan nya belägg monteras måste bromstrumman mätas med avseende på innerdiameter, orundt tillstånd och ytfinish. Trummor som har utvecklat skåror, värmesprickor eller överdriven avsmalning från år av foderkontakt kommer att göra att nya foder slits ojämnt och misslyckas med att uppnå full kontaktyta - vilket minskar bromseffektiviteten och genererar buller. Fat som ligger inom tillverkarens gräns för överdimensioner kan bearbetas till en jämn, sann yta. Fat som har överskridit den maximala diameterspecifikationen måste bytas ut. Att försöka montera nya foder på en hårt sliten trumma slösar bort kostnaden för de nya fodren.
Hjulcylindrar bör inspekteras med avseende på läckage, hålkorrosion och kolvtätningstillstånd vid varje foderbyte. En sipprande hjulcylinder kommer att förorena nya belägg med bromsvätska inom en kort period, vilket förstör deras friktionsegenskaper och kräver ett upprepat byte. Returfjädrar, justeringsmekanismer och fasthållningsanordningar bör också bytas ut som en självklarhet - dessa små komponenter är billiga i förhållande till arbetskostnaderna, och deras fel efter ett byte av belägg leder till för tidigt slitage, släpande bromsar eller förlust av bromsjustering.
Nya bromsbelägg kräver en kontrollerad inbäddningsperiod för att uppnå full kontakt mellan beläggsytan och trumman och för att friktionsmaterialets ytskikt ska härda och stabiliseras. För kommersiella fordon innebär detta vanligtvis en serie måttliga bromsar från progressivt högre hastigheter med kylintervall mellan varje stopp - enligt fodertillverkarens specifika ströprocedur. Aggressiv inbromsning med nya belägg innan de är helt bäddade kan orsaka glasning av beläggsytan, vilket permanent minskar friktionskoefficienten och inte kan korrigeras utan att byta beläggen igen.
Den enskilt viktigaste principen vid val av bromsbelägg är att matcha beläggspecifikationen till fordonets faktiska driftskrav. Att använda ett foder som är designat för lätta stadsleveranser på en långdistanslastbil som kör bergsvägar, eller att montera en högtemperaturmassa för tungt bruk på ett fordon som aldrig genererar betydande bromsvärme, är båda misstag som leder till antingen för tidigt fel eller onödiga kostnader. Följande riktlinjer ger en praktisk ram för applikationsmatchning.
Vid tveksamhet, konsultera fordons- eller axeltillverkarens bromsspecifikationsdokumentation och matcha friktionskoden exakt med originalutrustningens specifikation. Att uppgradera till en beläggningsblandning med högre prestanda är bara fördelaktigt om resten av bromssystemet - trummor, hjulcylindrar, manöverkraft - också kan hantera de ökade friktionsnivåerna utan negativa effekter på bromsbalansen eller kontrollen. Ett bromssystem är bara lika effektivt som dess svagaste komponent, och bromsbelägg är det kritiska gränssnittet där tekniska specifikationer möter verklig säkerhet.

4515Q A91 3222 S1293 American Brake Shoes är en förstklassig, högpresterande ersättningskomponent noggrant konstruerad för användning i tunga broms...
See Details
BPW180 05.091.46.17.0 European Brake Shoes utmärker sig som en högpresterande komponent i bromssystem för kommersiella fordon, betrodd för sin exce...
See Details
VOLVO200 3095196 europeiska bromsbackar är noggrant designade och konstruerade för att möta de krävande kraven för kommersiella lastbilar och tunga...
See Details
SC254 1104545 Cast Brake Shoes är en förstklassig, högpresterande bromskomponent noggrant konstruerad för tunga nyttofordon. Med en exakt dimension...
See Details
VOLVO200 1137701 Cast bromsbackar, med en dimension på 410×200 mm, är noggrant utformade för att uppfylla de krävande prestanda- och säkerhetskrave...
See Details
Bromsbacken 4515 American Brake Linings är designad med en standarddimension på 16,5" x 7" som har blivit allmänt erkänd som en optimal storlek för...
See Details
Detta europeiska bromsbelägg från 19032, med dimensioner på 420 mm i längd och 180 mm i bredd, är en premium, högpresterande friktionskomponent nog...
See Details
BPW200 05.091.27.83.0 Fodrade bromsskor är en förstklassig, högpresterande bromskomponent noggrant konstruerad för användning i kommersiella fordon...
See Details
Våra 4707Q A19 3222 D2006 fodrade bromsbackar med hårdvarusatser är precisionskonstruerade komponenter som mäter 16,5 tum i längd och 7 tum i bredd...
See Details
4515E E-1816SHD hårdvarusatser, identifierade med OEM-numret E-1816SHD, representerar en högkvalitativ och omfattande hårdvaruuppsättning noggrant ...
See DetailsFå en gratis (anpassad) offert

derek@crgbrake.com
vicky@crgbrake.com

 VÅR produkt
Vad är nyheter
Upphovsrätt © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reserverad
 Kommersiella fordon CRG bromsdelar tillverkare