4707Q
Denna 4707Q A19 3222 D2006 amerikanska bromsskor är en premium, kraftig ersättningskomponent speciellt framtagen för bromssystem för kommersiella f...
See Details


När en europeisk släpvagn rullar in i en verkstad, når teknikern inte efter ett generiskt artikelnummer – de når en WVA-referens. Det beror på att europeiska bromsbackar följer ett numreringssystem kopplat direkt till axeldesign, belastningsklass och originalutrustningsspecifikationer. Att välja rätt ersättare är inte en mätövning; det är en korsreferensjobb mellan fordonets OE-nummer och motsvarande WVA-identifierare. Att få den matchen rätt är det som håller en tung lastbilsflotta säker, kompatibel och förutsägbar när det gäller kostnad per kilometer.
Europeiska bromsbackar är de friktionsbärande enheterna som används i trumbromssystem på tunga lastbilar, släpvagnar och bussar byggda enligt europeiska standarder. De finns vanligtvis på BPW, SAF, Mercedes-Benz, Volvo och MAN axlar. Till skillnad från storleken-första-metoden som är typisk för nordamerikanska kataloger, fokuserar den europeiska eftermarknaden på WVA-numreringssystemet. Ett WVA-nummer – utfärdat av Wirtschaftsverband der Fahrzeugindustrie — identifierar unikt formen, krökningen och fästpunkterna för en bromsback, vilket gör den till det primära språket för kompatibilitet.
Den kritiska designavvikelsen från många skor i amerikansk stil är den utbredda användningen av gjutjärnsplattformar. Europeiska tunga tillämpningar specificerar ofta en gjuten bromsback (gjutjärn eller gjutjärn) istället för ett svetsat pressstålskelett. Gjuten konstruktion ger högre styvhet under ihållande bromstemperaturer och motstår deformation på högcykelsläpvagnsaxlar. Det strukturella valet går hand i hand med distinkta nithålsmönster och kamvalsfickor som följer OE-validerade geometrier. I praktiken accepterar en BPW-axel endast skor vars basgjutning matchar den fabriksspecificerade radien, hålavståndet och ankarstiftskonfigurationen – parametrar som ett WVA-nummer fångar exakt.
Nordamerikanska tunga bromsbackar tillverkas övervägande av pressade stålbanor svetsade till ett rullat bord, en process som håller enhetsvikten och materialkostnaderna låga. Europeisk design, däremot, lutar sig mycket mot gjutna geometrier. Gjutjärnsskor ger högre strukturell styvhet under termisk belastning, en avgörande fördel i långa nedförsbackar där trumtemperaturen rutinmässigt överstiger 400°C. Gjutningen skapar också en stabil plattform för fodret – vare sig det är nitat eller förbundet – och minskar risken för bordsförvrängningar som kan uppstå på svetsade enheter efter miljontals cykler. Flottadata från europeiska logistikoperatörer visar att gjutna skor rutinmässigt håller 15–25 % längre än pressade skor på släpvagnsaxlar, särskilt när de paras ihop med premium 23K-FF friktionsmaterial.
Fodrets fäststil skiljer sig också. Europeiska OE-designer föredrar bultad eller kraftig nitad fixering med exakt försänkta hål, medan många amerikanska eftermarknadsskor använder lättare nitar eller självhäftande limning. Det är viktigt att bibehålla fabriksfästmetoden: att byta ut ett förbundet foder på en sko avsedd för nitar kan förändra värmeöverföringen och leda till att fodret lossnar under stötbelastningar.
WVA-numret är inkörsporten till korrekt val. Varje europeisk bromsback är kopplad till en WVA-referens som beskriver skons yttermått, rullslitsprofil och ankarstiftsdiameter. Parallellt har varje fordonsplattform ett OEM-artikelnummer – till exempel BPW:s 05.091.46.17.0 eller Volvos 3095196. Pålitliga eftermarknadskataloger mappar OEM-numret till motsvarande WVA och sedan WVA till tillgängliga foderkvaliteter och hårdvarusatser.
Att ignorera WVA och beställa enbart efter trumdiameter leder till felaktiga ankarstiftspositioner, felaktigt ingrepp med kamrullen och försämrad bromsbalans. En sko som "ser rätt ut" men har fel WVA kan glida under rullen under en applicering med fullt tryck, vilket skapar ett farligt drag. Korsreferera fordonets ID-skylt, verifiera OEM-numret och bekräfta att leverantörens WVA-poster stämmer överens innan du gör en beställning.
Den europeiska kommersiella fordonsparken omfattar dussintals axelvarianter, men tre familjer dominerar efterfrågan på eftermarknaden. Att identifiera skon genom dess axelfamilj och WVA-associerade fodernummer tar bort gissningar.
| Axel / Fordonsfamilj | Exempelmodell | Typiskt OE-nummer | Tillhörande WVA-foder |
|---|---|---|---|
| BPW | BPW180 | 05.091.46.17 | 19032 |
| BPW | BPW200 | 05.091.27.83 | 19032 (delad) |
| Volvo Lastbil | Volvo 200 | 3095196 | 19032 / 19843 |
| Mercedes-Benz lastbil | Benz180 | 659 420 0619 | 19032 / 19843 |
BPW-axlar utrustar en stor andel påhängsvagnar och släpvagnar i europeisk stil. BPW180- och BPW200-plattformarna är arbetshästarna – BPW180 förekommer på 9-till-12-tons märkaxlar, BPW200 på tyngre varianter. Båda använder en skokropp av gjutjärn med borrade förankringsstift och en kamrullskåra dimensionerad för standard S-cam-manövrering. BPW180-designen, tillgänglig som en monteringsfärdig enhet (se BPW180 bromsbacksdetaljer ), accepterar en WVA-19032-profilfoder och kan levereras med hårdvarusatsen förmonterad, skärverkstadens monteringstid. Eftermarknadsersättningar för BPW-skor måste bibehålla det fabriksinställda avståndet mellan rulle och sko; även en avvikelse på 0,3 mm ändrar lyftpunkten och stör bromsbalansen över axeln.
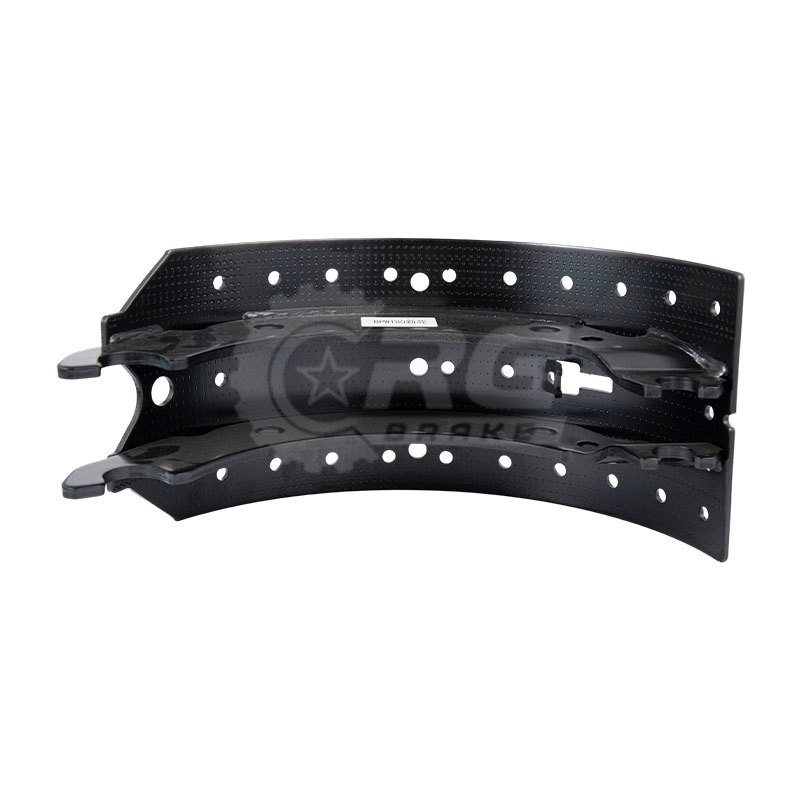 BPW180 05.091.46.17.0 Europeiska bromsbackstillverkare, anpassat företag CRG Brake - Custom BPW180 05.091.46.17.0 Europeiska bromsskorstillverkare och företag är Kina,, artikelnummer BPW180 Bromssko OEM Numb... Visa produkt →
Europeiska lastbilstillverkare specificerar bromsbackar som passar deras egna axelhus, som ofta delar samma fodergeometri men varierar i grundgjutningsdetaljer. Volvo200-skon, identifierad med OE-nummer 3095196, är vanlig på traktorenheter i Volvo FH- och FM-serien. Det är en gjuten komponent konstruerad för högfrekventa bromscykler och regelbunden exponering för värme från motorbromsretarder. Volvo200 Europeiska bromsbacksspecifikationer visar ett symmetriskt nitmönster som stöder bundna och nitade foder för extra skjuvhållfasthet. Mercedes-Benz applikationer som Benz180 (OE 659 420 0619) följer en liknande filosofi: den gjutna skon integrerar en härdad rullficka som motstår brinelling även när extra retarder pressar trumtemperaturer över 500°C. Båda designerna belyser varför eftermarknaden måste replikera den exakta OE-gjutningen – att ersätta en pressad sko skulle överbelasta rullbanan och påskynda foderförslitningen.
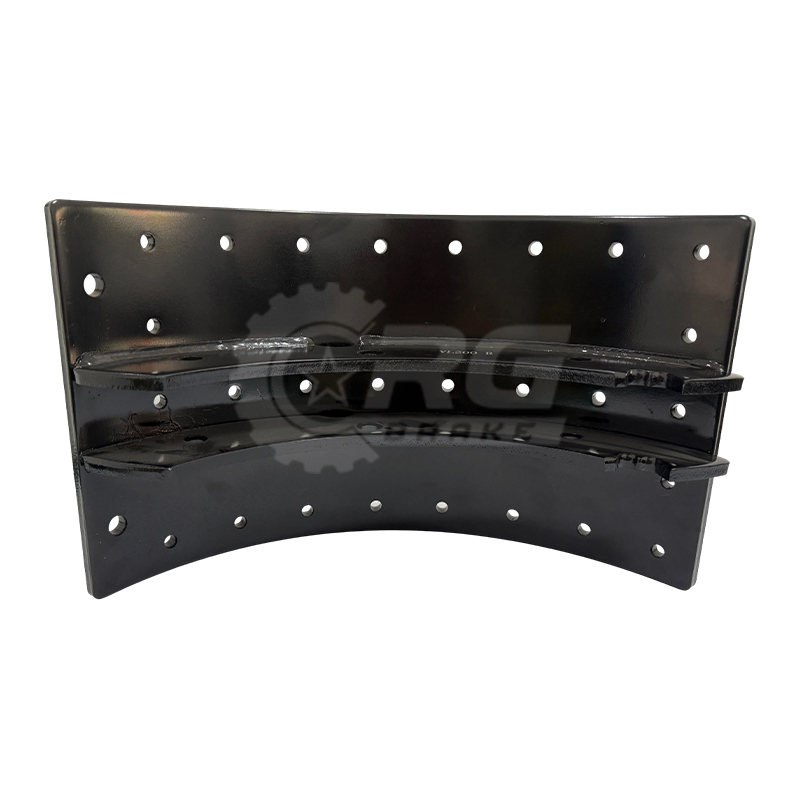 VOLVO200 3095196 Europeiska bromsbackstillverkare, anpassat företag CRG-broms - Custom VOLVO200 3095196 Europeiska bromsskorstillverkare och företag är Kina,, artikelnummer VOLVO200 bromssko OEM-nummer ... Visa produkt →
Att välja mellan gjuten och pressad konstruktion är inte enbart ett kostnadsbeslut; det är en hållbarhetsekvation som drivs av axellast och arbetscykel. Gjutna skor dominerar i tunga, långväga applikationer där termisk trötthet och mekanisk förvrängning är dagliga verkligheter. Skor i pressat stål, även om de är lättare och billigare att tillverka, är bättre lämpade för medelstora släpvagnar eller styva lastbilar som oftast körs vid reglerade hastighetsgränser med sällan kraftiga inbromsningar. Gjutprocessen tillåter tillverkare att införliva förstärkningsribbor direkt bakom bordet, vilket förbättrar värmeavledning och dimensionsstabilitet. När en flotta byter från pressade till gjutna skor på en släpvagn på 40 ton, förlängs ofta bromsbackarnas serviceintervall med ett helt foderbyte eftersom själva skon förblir sann. Mercedes-Benz gjutna bromsbackar exempel visar hur den räfflade ryggstrukturen och den integrerade gjutna rullfickan fungerar tillsammans. För flottor som kör europeisk utrustning av blandade märken, utvärdering gjutna bromsbackar till Volvo och Mercedes som en enhetlig eftermarknadsstrategi förenklar lagerhållningen och höjer axeltillförlitligheten.
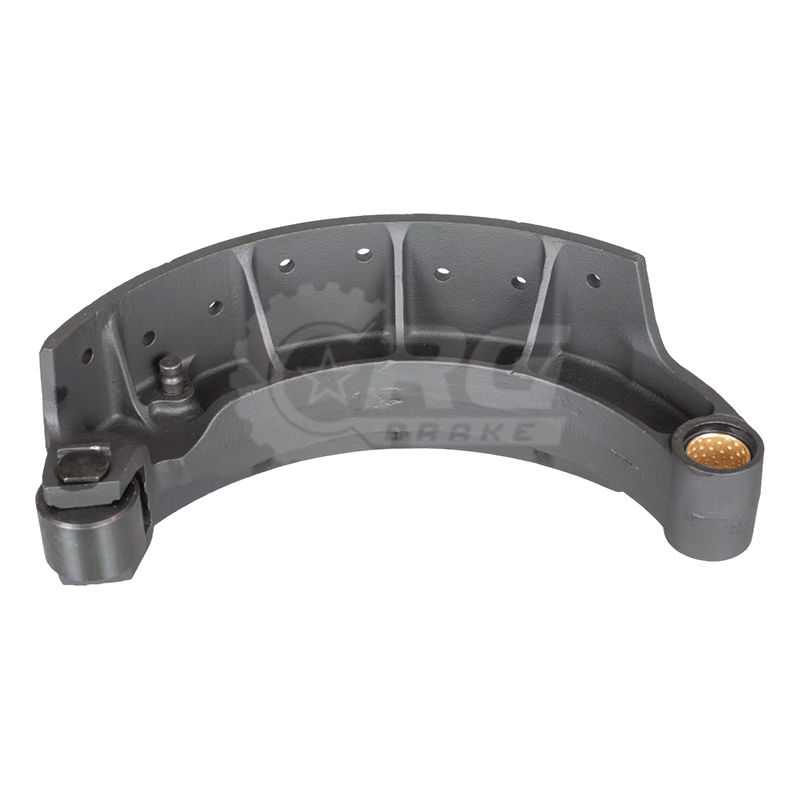 BENZ180 659 420 0619 Tillverkare av gjutna bromsskor, anpassat företag CRG Brake - Custom BENZ180 659 420 0619 Cast bromsbacks Manufacturers and Company is China,, Part No BENZ180 Cast Brake Shoe OEM Num... Visa produkt →
En disciplinerad urvalsprocess förhindrar felaktiga delar, haverier vid vägkanten och den dolda kostnaden för accelererat trumslitage. Börja med fordonets identifieringsskylt; den bär axeltillverkaren och originalutrustningsnumret. Korsreferera det OE-numret mot leverantörens WVA-uppslag för att bekräfta den exakta skoprofilen. Verifiera sedan friktionsmaterialets kvalitet – 23K-FF-belägg, till exempel, levererar konsekvent friktionskoefficient över ett brett temperaturfönster och är standardrekommendationen för tunga europeiska bromsbackar såvida inte en speciell applikationsblandning specificeras.
Beslut sedan om utbudsnivån. En bar sko kräver separata foder-, nitnings- och hårdvaruaktiviteter inne i verkstaden, vilket tillför arbetskraft och variation. En fodrad sko med förinstallerat friktionsmaterial tar bort nitningssteget men kräver fortfarande att mekanikern hämtar och monterar hårdvarusatsen. Det mest operativt effektiva valet för flotta verkstäder är en komplett montering: sko, foder och hårdvara fabriksmatchade och redo att installeras. Detta tillvägagångssätt eliminerar komponentblandningsfel och garanterar att returfjäderspänningen, rullspelet och ankarstiftets montering är konstruerade som ett system. Utforska fodrade bromsbackar med hårdvarusatser för kompletta monteringar för att förstå hur förmonterade enheter minskar stilleståndstiden.
Slutligen, utvärdera leveranskedjans lyhördhet. Europeiska bromsbackar är ingen handelsvara; de är precisionsgjutna säkerhetskomponenter. En fabriksleverantör som kan producera enligt OE-ritningar, justera friktionsformuleringar för regionala arbetscykler och leverera i volym utan flera månaders ledtider ger en flotta förtroendet att köra magrare reservdelslager.
Att arbeta direkt med en tillverkare kollapsar den traditionella distributörskedjan och lägger tillbaka den tekniska kontrollen i köparens händer. En direkt fabriksleverantör kan bekräfta gjutmetallurgi, foderbindnings-skjuvhållfasthet och dimensionella toleranser med interna laboratorierapporter – inte bara en broschyr. CRG Brake har konstruerat bromsbackar för europeiska kommersiella fordon i mer än två decennier, och driver en integrerad produktionslinje som börjar med råmaterialblandning och slutar med nitade, monterade och förpackade kit. Den vertikala integrationen innebär en enda ansvarspunkt för varje komponent i lådan.
Anpassning blir praktiskt i fabriksskala. En flotta som transporterar virke i Skandinavien kan behöva en blandning med hög friktion och låg temperatur; en Mellanösternoperatör som kör ökenvägar kan kräva en värmestabil formulering med minskad blekning. En fabriksleverantör kan skräddarsy friktionsformeln och till och med justera hårdvarusatsens fjäderhastigheter utan de långa förseningar som är typiska för tredje parts handelsföretag. Möjligheten att leverera europeiska bromsbackar på beställning med samma WVA-verifierade geometri som OE-delen skapar en upphandlingsfördel som återförsäljare inte kan replikera. För en närmare titt på produktionskapaciteten, testinfrastrukturen och ramverket för kvalitetsledning bakom denna leveransmodell, läs om CRG Brakes fabrikskapacitet . När drifttiden mäts i minuter och säkerheten inte är förhandlingsbar, är ett direkt partnerskap med fabriken som bygger skorna ett strategiskt, inte bara en transaktionsåtgärd.

Denna 4707Q A19 3222 D2006 amerikanska bromsskor är en premium, kraftig ersättningskomponent speciellt framtagen för bromssystem för kommersiella f...
See Details
4709ES2 EATON 819707 American Brake Shoes är en högpresterande, kraftig bromskomponent som är noggrant konstruerad för att möta de stränga kraven f...
See Details
CA33 A 3222FM61 amerikanska bromsskor är en högpresterande, kraftig komponent speciellt framtagen för att möta och överträffa de rigorösa kraven på...
See Details
BPW180 05.091.46.17.0 European Brake Shoes utmärker sig som en högpresterande komponent i bromssystem för kommersiella fordon, betrodd för sin exce...
See Details
BPW200 05.091.27.83.0 Europeiska bromsbackar, med en storleksspecifikation på 420×200 mm, är en högpresterande eftermarknadsersättningskomponent so...
See Details
VOLVO200 1137701 Cast bromsbackar, med en dimension på 410×200 mm, är noggrant utformade för att uppfylla de krävande prestanda- och säkerhetskrave...
See Details
BENZ180 659 420 0619 Cast bromsbackar, med exakta mått på 410×180 mm, är noggrant konstruerade för att möta de rigorösa kraven från kommersiella oc...
See Details
Detta europeiska bromsbelägg från 19032, med dimensioner på 420 mm i längd och 180 mm i bredd, är en premium, högpresterande friktionskomponent nog...
See Details
Denna hårdvarusats, modell E-10244S med artikelnummer 4709ES2, är en bromsreparationssats av premiumkvalitet som är noggrant konstruerad för omfatt...
See Details
4515E E-1816SHD hårdvarusatser, identifierade med OEM-numret E-1816SHD, representerar en högkvalitativ och omfattande hårdvaruuppsättning noggrant ...
See DetailsFå en gratis (anpassad) offert

derek@crgbrake.com
vicky@crgbrake.com

 VÅR produkt
Vad är nyheter
Upphovsrätt © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reserverad
 Kommersiella fordon CRG bromsdelar tillverkare