4707Q
Denna 4707Q A19 3222 D2006 amerikanska bromsskor är en premium, kraftig ersättningskomponent speciellt framtagen för bromssystem för kommersiella f...
See Details


Att välja friktionsfoder till bilar handlar inte om att välja den billigaste remsan från en hylla. Det är ett specifikationsbeslut kopplat till bromsbackens geometri, fordonsvikt och driftstemperatur. Varje gång en tung lastbil eller släp gör upprepade stopp på en lång nedfart, är friktionsfodret gränssnittet som omvandlar kinetisk energi till värme. Om belägget inte kan hålla sin friktionskoefficient genom den termiska belastningen, bleknar bromsen och stoppsträckan ökar.
För vagnparksförvaltare, verkstadstekniker och reservdelsköpare är den praktiska frågan hur man identifierar rätt foder för ett givet fordon och undviker för tidigt slitage, trumma eller säkerhetsfel. Den här artikeln förklarar den underliggande materialteknologin, prestandagraderna och de viktigaste skillnaderna mellan amerikanska och europeiska foderplattformar.
Ett friktionsbelägg för bilar är ett krökt, slitstarkt kompositmaterial fäst på utsidan av en bromsback. När bromsen ansätts trycker hydrauliskt eller pneumatiskt tryck skon utåt och pressar belägget mot bromstrummans inre yta. Till skillnad från en skivbromsbelägg, som verkar på en platt rötor, löper ett trumbromsbelägg mot en cylindrisk yta, så dess radie, profil och monteringsmetod måste matcha den exakta skoplattformen.
Tunga lastbilar och släpvagnar är fortfarande mycket beroende av trumbromsar, särskilt på släpvagnsaxlar och i nordamerikanska flottor. Friktionsbelägget på dessa ankare är förbrukningsdelen som absorberar slitaget, skyddar den dyrare bromsbacken och trumman och i slutändan bestämmer bromsprestanda. Ett foder med fel radie eller hålmönster kommer inte att sitta korrekt, vilket leder till ojämn kontakt, vibrationer och minskad bromseffekt.
Råmaterialblandningen inuti en bilfriktionsbeklädnad styr det mesta av dess beteende. Basbindemedlet är vanligtvis ett värmehärdande fenolharts som håller samman strukturen och ger fodret dimensionsstabilitet vid förhöjda temperaturer. Förstärkningsfibrer som glas, aramid, stål eller mineralfibrer ger mekanisk styrka, medan fyllmedel och friktionsmodifierare som grafit, mässingspartiklar eller keramiska pulver justerar friktionskoefficienten, slitagehastigheten och bulleregenskaperna.
Även om en köpare sällan inspekterar blandningsreceptet, visar konsekvenserna av den formuleringen sig på tre områden:
Tillverkningsprocessen spelar lika stor roll. Typisk produktion innebär att blanda de pulveriserade och fibrösa ingredienserna, förforma blandningen till en grov form, varmpressa den på förstärkningselement, härda fenolhartset och slipa delen till en exakt tjocklek. Om härdningssteget är påskyndat, förblir flyktiga föreningar instängda inuti materialet och kan orsaka tidig blekning eller till och med delaminering vid kraftig inbromsning.
För tunga applikationer är konsekvent batchkvalitet inte valfritt. Samma artikelnummer måste ge samma friktionskurva varje gång, annars kan en verkstad inte förutse stoppsträcka. Av denna anledning är en fabrik med intern testutrustning och en kontrollerad produktionslinje en säkrare källa än en handlare som inte kontrollerar formuleringen.
Den centrala prestandaparametern för alla friktionsbelägg är dess friktionskoefficient, vanligen uttryckt som μ eller med en bokstavsgrad. I det traditionella graderingssystemet beskriver en beteckning som F en nominell dynamisk friktionsnivå som är tillräckligt stabil för de flesta tunga trumbromsarbeten. En fullkvalitet som FF indikerar att fodret håller det friktionsbandet under normala driftstemperaturer och igen under högre termiska belastningar, vilket är anledningen till att foder av FF-kvalitet används i stor utsträckning i kommersiella fordon.
Köpare ser ibland applikationsspecifika beteckningar som inkluderar ett nummer och betyget, till exempel 23K FF. K:et hänvisar normalt till ett applikationsrelaterat tillstånd eller kinetisk arbetsklassificering som används av tillverkaren för att definiera driftsenveloppen. Vad det signalerar i praktiska termer är att fodret har designats för att omvandla kinetisk energi till värme samtidigt som det vistas innanför ett stabilt friktionsfönster, utan att glida in i blekningsområdet när trumman blir varm.
Mer användbart än siffran på lådan är temperaturbeteendet. Ett bra kraftigt foder bibehåller acceptabel friktion vid normala driftstemperaturer och fördröjer blekning tills långt över det tillstånd som genereras under kontinuerlig bergsbromsning. Den behöver också återhämta sig snabbt efter kylning, eftersom bromsblekning blir mycket farligare när en förare når nästa nedstigning innan friktionsmaterialet har återfått sin ursprungliga prestanda.
Samma friktionsmassa beter sig dåligt under drift om beläggsprofilen inte matchar bromsbacken. Det är därför foder är katalogiserade efter plattform och skomodell, och därför ska artikelnumret alltid bekräftas mot den faktiska skoprofilen på fordonet.
Friktionsbelägg av amerikansk typ används vanligtvis på bromsbackar för tunga lastbilar och släpvagnar byggda enligt Meritor, Eaton eller liknande standarder. Populära referenser inkluderar platta eller lätt böjda foder i 4515- och 4707-serierna, som väljs baserat på skobredd, tjocklek och krav på nitning eller limning. Dessa foder kommer ofta som nakna remsor för butiksanvändning, med möjlighet till fabriksapplicerad slitsning eller fasning. Samma foder finns också förmonterade på fodrade bromsbackar när en flotta föredrar installation utan driftstopp.
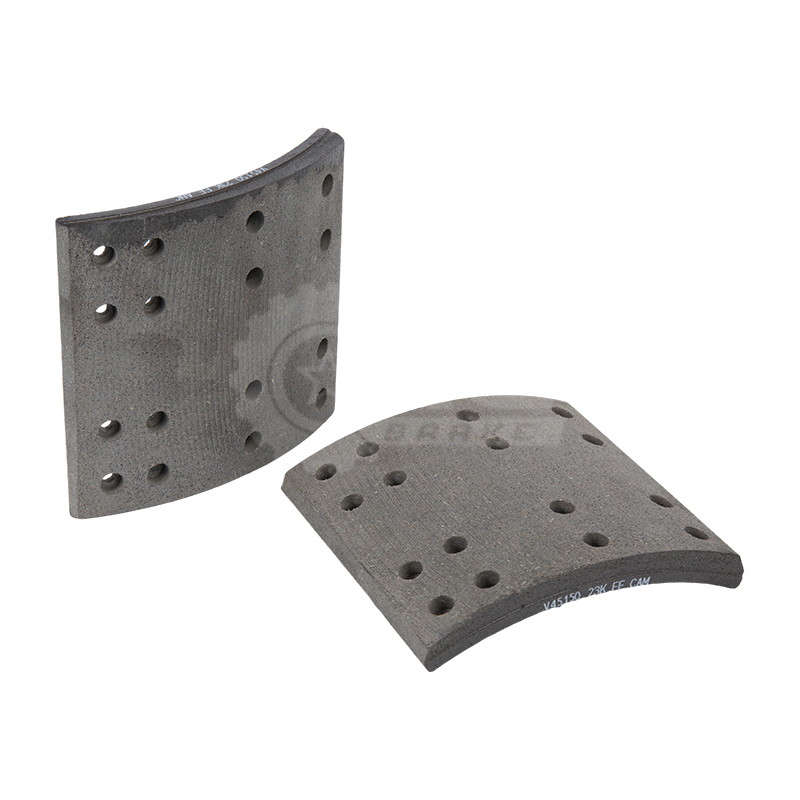 FMSI 4515 amerikansk bromsbelägg för tunga lastbilar En standard 16,5 x 7 tums foder av amerikansk typ för Meritor och liknande axlar, korsreferens med WVA 19036/19037. Den motstår värmeblekning och minimerar buller, vilket gör den till en praktisk ersättning för långdistans eller robust service. Visa produkt →
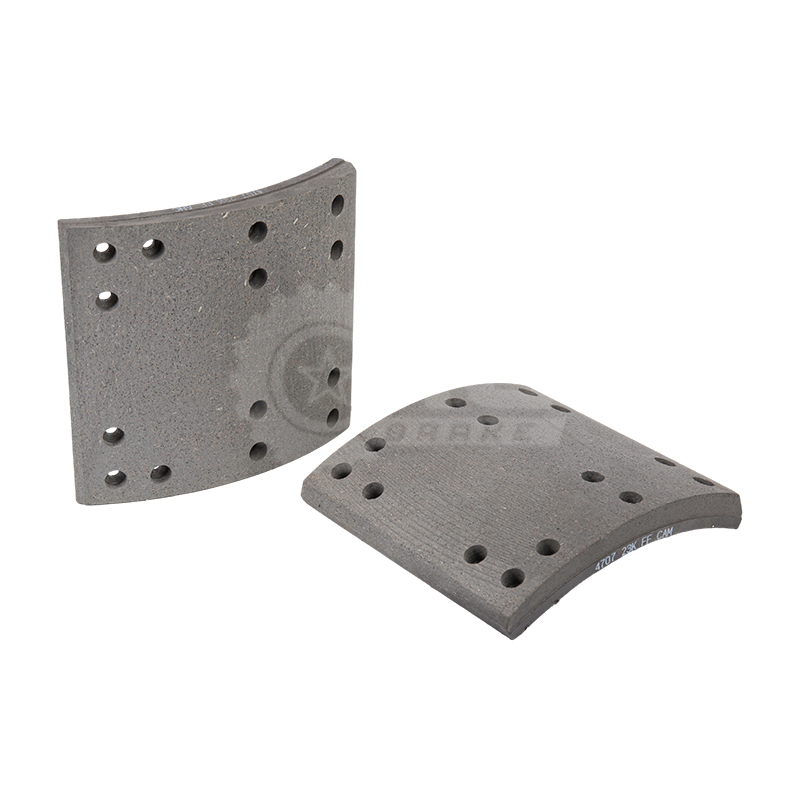 FMSI 4707 amerikansk bromsbelägg för Meritor axelsystem Detta foder på 16,5 x 7 tum uppfyller FMSI 4707 och WVA 19030, formulerat för Meritor-axlar. Den erbjuder konsekvent friktions- och blekningsmotstånd, lämpad för stadsleveranser och långdistansflottor som söker pålitlig bromsning. Visa produkt →
Bromsbelägg av europeisk typ följer lokaliserings- och konturkraven för europeiska axlar som BPW, SAF, Volvo och liknande plattformar. Dessa foder har ofta en mer komplex profil än amerikanska nakna remsor eftersom skon kan använda lokaliseringsflikar, ytterligare bindningssteg eller specifika kantfasningar som ligger i linje med trumman. 19032-serien är en typisk referens för tunga europeiska applikationer och måste matchas till rätt axel- eller skomodell för att undvika passningsproblem.
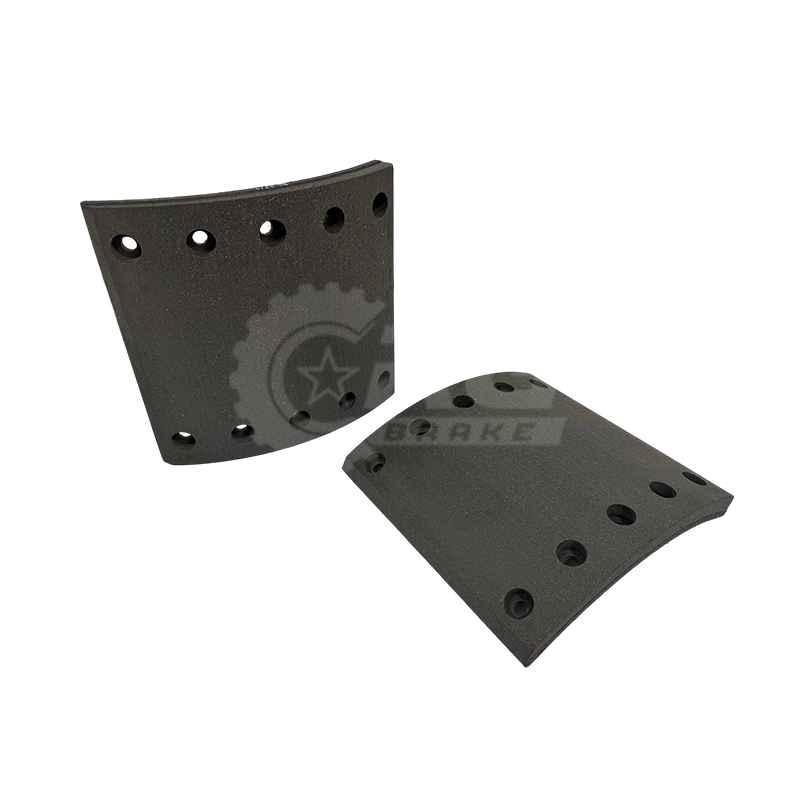 WVA 19032 Europeiska bromsbelägg för BPW-axelenheter En 420 x 180 mm foder av europeisk typ för BPW-system, identifierad av WVA 19032 och FMSI BPW180. Dess exakta profil och termiska stabilitet hjälper till att säkerställa korrekt passform och pålitlig bromsning i blandade tunga flottor. Visa produkt →
För organisationer som betjänar blandade flottor förhindrar att förstå dessa olika plattformar kostsamma beställningsfel:
| Jämförelsepunkt | Exempel på amerikansk typ | Europeiskt typexempel |
|---|---|---|
| Typiska foderreferenser | 4515, 4707 | 19032 |
| Vanliga bromsbacksplattformar | Meritor-skor i Eaton-stil | BPW, SAF, skor i Volvo-stil |
| Monteringsteknik | Nitad eller bunden | Limmad eller profilerad med lokaliseringsflikar |
| Gemensam upphandlingsmetod | Kala foder eller fodrade skor | Fodrade skor eller skräddarsydda set |
När friktionsbeläggstypen väl är klar är nästa beslut monteringsnivån. En verkstad kan köpa nakna bilfriktionsbelägg och sköta nitning eller limning själv, vilket ger flexibilitet och ofta en lägre delkostnad. Men det tillvägagångssättet kräver borrutrustning, kvalificerad arbetskraft och noggrann kvalitetskontroll vid varje reline.
Många bilparker föredrar fodrade bromsbackar eftersom belägget är limmat eller nitat på fabriken, vilket tar bort installationsfel och skapar en konsekvent kontaktyta. För ännu snabbare vändningar inkluderar en fodrad bromsback med en hårdvarusats fjädrar, stift, justerkomponenter och monteringsdetaljer i en låda. Teknikern tar helt enkelt bort den gamla skoenheten och monterar den kompletta nya enheten. Avvägningen är att monterade versioner kostar mer att köpa och skicka, och de kräver noggrann axel- och skoidentifiering innan beställning.
Ur ett upphandlingsperspektiv är den tillförlitliga vägen att först definiera fordonsaxelmodellen, kontrollera den gamla skotypen och fodrets artikelnummer och sedan välja mellan kala foder eller en komplett montering baserat på verkstadens arbetskapacitet.
De vanligaste misstagen vid köp av kraftiga friktionsfoder är att ignorera skoprofilen, överspecificera friktionsnivån och att köpa från en leverantör som inte kan dokumentera formeln. Lastbilar som delar samma axelmodell kan fortfarande skilja sig åt i trumdiameter, fodertjocklek och hålmönster, så data bakom artikelnumret är viktigare än en allmän beskrivning.
När du utvärderar en leverantör, be om teknisk information som anger friktionsgrad, rekommenderat temperaturområde och lämplig bromsbacksreferens. Kontrollera om leverantören stöder anpassad borrning, spårning, fasning eller OEM-märkning. Föredrar en tillverkare som kontrollerar hela processen från friktionsformulering till strukturell montering, eftersom det är det enda sättet att garantera satskonsistens.
Vårt team på CRG har ägnat mer än två decennier åt att utveckla kraftiga bromsprodukter, inklusive friktionsformulering och bromsbacksteknik för kommersiella flottor. Som fabrik producerar vi amerikanska och europeiska friktionsbelägg, fodrade bromsbackar och kompletta hårdvarusatser under en anläggning, med interna tester bakom varje blandning vi släpper. För fordonsspecifika beställningar, skicka axelmodellen och fodrets artikelnummer till vårt ingenjörsteam för bekräftelse. En direkt fabriksförfrågan kommer att förtydliga borralternativ, lagertillgänglighet och testdokumentation innan du förbinder dig till en hel batch.

Denna 4707Q A19 3222 D2006 amerikanska bromsskor är en premium, kraftig ersättningskomponent speciellt framtagen för bromssystem för kommersiella f...
See Details
4515Q A91 3222 S1293 American Brake Shoes är en förstklassig, högpresterande ersättningskomponent noggrant konstruerad för användning i tunga broms...
See Details
4709ES2 EATON 819707 American Brake Shoes är en högpresterande, kraftig bromskomponent som är noggrant konstruerad för att möta de stränga kraven f...
See Details
CA33 A 3222FM61 amerikanska bromsskor är en högpresterande, kraftig komponent speciellt framtagen för att möta och överträffa de rigorösa kraven på...
See Details
Detta europeiska bromsbelägg från 19032, med dimensioner på 420 mm i längd och 180 mm i bredd, är en premium, högpresterande friktionskomponent nog...
See Details
4707Q A19 3222 D2006 fodrade bromsbackar är speciellt konstruerade för att leverera exceptionell bromsprestanda för tunga belastningar, vilket gör ...
See Details
BPW200 05.091.27.83.0 Fodrade bromsskor är en förstklassig, högpresterande bromskomponent noggrant konstruerad för användning i kommersiella fordon...
See Details
Dessa 4709ES2 EATON 819707 fodrade bromsbackar med hårdvarusatser mäter 16,5 tum gånger 7 tum, speciellt framtagna för att passa fordon som kräver ...
See Details
4702Q A3222 M2223 fodrade bromsbackar med hårdvarusatser med hårdvarusatser, som mäter 15 tum gånger 4 tum, är noggrant konstruerade för att ge ena...
See Details
4515E E-1816SHD hårdvarusatser, identifierade med OEM-numret E-1816SHD, är ett högkvalitativt hårdvarukit noggrant konstruerat för omfattande under...
See DetailsFå en gratis (anpassad) offert

derek@crgbrake.com
vicky@crgbrake.com

 VÅR produkt
Vad är nyheter
Upphovsrätt © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reserverad
 Kommersiella fordon CRG bromsdelar tillverkare